TORNO
AR FILTRAZIONI | TORNO
La solución de filtración para todos los contaminantes derivados del torneado.
Definimos el torneado como el procesamiento mediante la eliminación de virutas utilizando una herramienta que le permite trabajar las piezas en rotación alrededor del eje del husillo de una máquina llamada torno.
Los contaminantes producidos por este tipo de procesamiento están principalmente en forma de humos, polvo y nieblas de aceite, derivados de la atomización del líquido lubricante-refrigerante.
El purificador de aceite y humo adecuado para torneado
Las nieblas de aceite se componen de un conjunto de partículas de aceite refrigerante micro lubricantes suspendidas en el aire.
Este tipo de contaminante atmosférico se encuentra principalmente en la industria mecánica y metalúrgica, donde los procesos de torneado son la fuente principal.
Definimos el torneado como el procesamiento mediante la eliminación de virutas utilizando una herramienta que le permite trabajar las piezas en rotación alrededor del eje del husillo de una máquina llamada torno. Las operaciones de mecanizado más frecuentes que se realizan con el torno son las operaciones de desbaste y acabado.
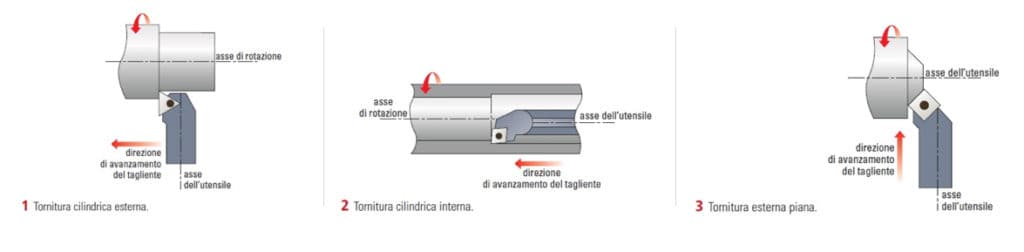
El torno permite de obtener superficies cilíndricas, cónicas, esféricas, helicoidales y planas. Las diferentes operaciones de torneado se clasifican según la superficie creada y según la dirección de alimentación. Según la superficie creada, las operaciones de torneado pueden ser:
1 – torneado cilíndrico externo
2 – torneado cilíndrico interno
3 – torneado plano:
Una primera clasificación de los tipos de tornos se basa ciertamente en el tipo de piezas que la empresa tiene que girar y en el lote de producción, una producción en serie o la fabricación de piezas complejas y, en consecuencia, de cómo se carga la pieza;
de hecho, se puede hacer de forma manual (torno de recogida) o automáticamente con un empujador de barras que hace que el torno funcione continuamente (torno de barras).
Tornos CNC de recogida.
Por definición son cabezas fijas. Todos los tornos controlados numéricamente pueden, en teoría, estar destinados de recogida. Por torneado de recogida nos referimos a todas aquellas operaciones de torneado secundario en piezas mecánicas que no contribuyen a la producción en masa de un producto terminado en particular. Pueden ser todos aquellos procesos de torneado que van junto con otros procesos llevados a cabo con otra maquinaria en la misma pieza y que juntos contribuyen a la realización de la pieza terminada. Los tornos destinados a operaciones de recogida pueden ser indistintamente tornos motorizados y, por lo tanto, equipados con torretas que alojan herramientas de fresado giratorias y tornos con herramientas fijas.
Los cabezales fijos pueden ser horizontales / verticales:
1 – Los tornos de autoaprendizaje
Son tornos con una estructura clásica típica de los tornos paralelos convencionales, pero tienen la particularidad de estar equipados con un control numérico. Esta característica permite que la máquina memorice ciertos programas de trabajo y los repita indefinidamente. En cuanto a los tornos paralelos, las características técnicas más importantes para estas máquinas son la altura de las puntas, la distancia entre las puntas y el diámetro máximo de giro.
2 – Los tornos verticales
Estas máquinas son necesarias para el procesamiento de piezas grandes y pesadas, como la fabricación de ruedas de ferrocarril. La configuración peculiar del torno vertical proporciona el alojamiento de la plataforma del husillo, también llamada plateau, en la base del área de trabajo para permitir la sujeción y el procesamiento de piezas grandes. La herramienta se coloca en la parte superior, reflejando la plataforma. La herramienta está alojada en un dispositivo llamado ram que permite el movimiento de la herramienta a lo largo de la pieza de trabajo.
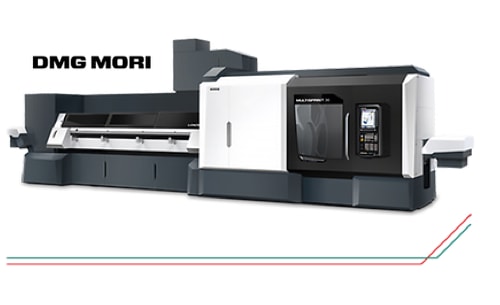
Con orgullo presentamos el ejemplo del DMG-MORI Multisprint en la que el colector AR FiltrazioniARNO 4K se monta de serie.
Tornos de barra o tornos automáticos
Por otro lado, los tornos de barras cnc, como su nombre lo indica, son tornos que funcionan más automáticamente y contribuyen a la producción de piezas en serie. El funcionamiento de la barra aprovecha al máximo el potencial de automatización presente en estos sistemas para producir grandes cantidades de piezas hechas en serie. Los tornos de barras están esclavizados por los llamados cargadores de barras que alimentan las barras automáticamente.
Los tornos automáticos pueden ser monohusillo o multihusillo.
1 – Tornos monohusillo
En la familia de tornos automáticos de husillo simple, los expertos distinguen primero dos tipos de máquinas, una con cabezal fijo y otra con cabezal móvil.
Los tornos automáticos de husillo simple con cabezal deslizante también llamados tipo suizo son máquinas ideales para el procesamiento en serie de piezas de menos de 42 mm de diámetro y son máquinas ideales para el mecanizado de piezas mecánicas pequeñas. Son ampliamente utilizados en el sector médico y en el sector de la relojería. Para el mecanizado en serie de pequeñas piezas mecánicas mediante el uso de tornos de cabezal deslizante, es importante prestar atención al tipo de refrigerante utilizado para garantizar los máximos resultados en términos de rotura de viruta, salida de la enorme cantidad de viruta producida y no por último garantizar la máxima durabilidad de la herramienta de corte. Normalmente, la máxima eficiencia se obtiene mediante el uso de aceite integral, que es preferido comparado con taladrina.
2 – Tornos multihusillo / multihusillo
Por lo general, son tornos de cabeza fija, donde la cabeza motriz, normalmente con un eje horizontal, aloja varios husillos de piezas de trabajo (de 2 a 12), que también pueden girar a diferentes velocidades y con la posibilidad de trabajar múltiples piezas simultáneamente, además de torneado de las piezas a trabajar, también realiza varios procesos adicionales, como filettatura, fresado o poligonatura.
El torno puede trabajar no solo la parte delantera, sino también la parte trasera, ofreciendo un proceso de producción completo. Para el mecanizado en serie de piezas mecánicas pequeñas mediante el uso de tornos de husillo múltiple, es importante prestar atención al tipo de refrigerante utilizado para garantizar los máximos resultados en términos de rotura de viruta, salida de la enorme cantidad de viruta producida y no menos importante. Garantizar la máxima durabilidad de la herramienta de corte. Normalmente, la máxima eficiencia se obtiene mediante el uso de aceite completo, que es, con mucho, el preferido para el emulsionante de corte.
El torno de multihusillo es típicamente un torno de cabeza fija, que lo predestina para la producción de piezas relativamente cortas. Con sus 6 ejes en X e Y y la posibilidad de mecanizar los detalles también desde el frente, el torno multihusillo es un medio de alta productividad. El punto fuerte de un torno multihusillo es claramente el de su productividad en el número de piezas.
Es particularmente adecuado para el procesamiento de piezas complejas que requieren la máxima precisión en lotes muy grandes.
Una vez que se ha completado la clasificación de los principales tipos de tornos, ahora vemos cómo esta información influye y determina la elección de un tipo de colector de neblina de aceite y sus opciones.
En primer lugar, es importante definir dimensionalmente cuál es el área de trabajo o el campo operativo. Las dimensiones de los ejes afectan el tamaño máximo de las piezas a trabajar y el tipo de trabajo que se puede llevar a cabo y la potencia del sistema de aspiracion que se equipará en términos de metros cúbicos / hora.
La lista de todas las características técnicas de los torno es esencial para AR FILTRAZIONI para formular una oferta precisa.
En particular, se tienen en cuenta algunos aspectos destacados, como:
1 – Tipo de torno, por lo tanto, distinción entre el rono vertical y horizontal y si es de husillo simple o de husillo múltiple
2 – Tipo de refrigerante utilizado si se usa aceite entero, taladrina o no.
3 – Potencia del cortador de herramientas accionado – velocidad de rotación del husillo
4 – como cargar la pieza a tomar o con el cargador de barras
5 – la presencia de bombas de alta presión para lubricación major que 110 bar
6 – el tipo de material que se procesará
7 – el volumen de la máquina
Toda esta información es importante y debe tenerse en cuenta cuando se esté preparando para comprar un colector de niebla aceitosa para su máquina herramienta.
Dependiendo del tipo de producción y procesamiento requerido, se presume que surgirán tipos particulares de contaminantes durante el procesamiento de torneado y se debe usar un equipo de aspiracion de aire adecuado.
Las principales causas de las nieblas aceitosas en el giro son atribuibles a la suma de estos factores:
1) la evaporación de los aceites refrigerantes durante la extrusión y la eliminación del metal, la herramienta o el cortador entra en contacto con la pieza de trabajo; la fricción los sobrecalienta considerablemente provocando la evaporación de los aceites refrigerantes y la consecuente formación de humos industriales, neblinas de aceite y aerosoles.
2) atomización del aceite causada tanto por la gran cantidad de revoluciones del husillo / muela o fresa, como por el uso de bombas de alta presión del aceite refrigerante en la máquina herramienta. La resultante de estos dos elementos descompone físicamente los fluidos en partículas, micropolvos y micronieblas tan delgados que los hacen volátiles.
El problema de las nieblas de aceite-polvos- humo si no se tratan en talleres mecánicos.
La volatilidad de las partículas contaminantes como los humos industriales, las nieblas oleosas y los aerosoles, ya sean sólidos o líquidos, conlleva y crea diversos problemas para las empresas metalúrgicas, los operadores y las máquinas herramienta.
En primer lugar, afectan negativamente la salud del aire y las condiciones de salud y higiene de los operadores, en particular a nivel respiratorio, ya que las partículas de menos de 0.3 micras pueden alcanzar los alvéolos pulmonares, comprometiendo el tracto respiratorio. No solo eso, en contacto con la epidermis, crean irritaciones de la piel, dermatitis y enrojecimiento.
Desde un punto de vista puramente de producción, la contaminación en el taller derivada de micro polvo y nieblas de aceite reduce considerablemente la productividad de la empresa y la eficiencia de las máquinas herramienta, ya que la estratificación de contaminantes invalida la herramientas de medicion, con la onerosa consecuencia de tener que aumentar el mantenimiento de los componentes más delicados.
Los polvos, las nieblas aceitosas y los aerosoles, si no se filtran y purifican, hacen que el piso sea resbaladizo, ensucie las superficies de las máquinas herramienta y las paredes del taller, sobre el cual se depositan.
Sin olvidar las posibles violaciones de la normativa vigente que imponen un límite de concentración para nieblas aceitosas en el lugar de trabajo.
- Límite italiano de TLV 5 mg / m3
- límite de ACGIH más restrictivo 0.5 mg / m3

Auto Apprendimento

Biglia Officine

Comev

Pietro Carnaghi

Citizen Macchine

Doosan Daewoo

Emag

EMCO

Famar

DMG MORI

IMT Intermato

INDEX Traub

Yamazaki MAZAK

Mori Say

DMG MORI
Gildemeister

Nakamura Tome

Nexturn

Okuma

Samsung SMEC

Platino Schütte

Star CNC

Manurhin Swing

Takamaz

Takisawa

Wasino DMG Mori

Tornos

Ultimac

Nomura

Utimac

Tsugami

Tajmac

Visual Torni Verticali

Celoria Torni

Hyundai Wia

Muratec

Hurco

Torni fantina mobile Alma
Torni fantina mobile SERI

Torni Hwacheon

Torni Nakamura Tome

Torni OMG Zanoletti

HAAS

Torni Victor Vimak
EL EQUIPO DE ASPIRACIÓN PARA TUS NECESIDADES
ELIGE EL PURIFICADOR QUE SEA APROPIADO PARA TI


Seleccionar por
MÁQUINA
Elija el tipo de procesamiento y en consecuencia la máquina deseada. Podrá elegir las líneas de filtración ideales para su máquina.
Aprenda cómo reducir el consumo de aceite, ahorrar en acondicionamiento y reducir las emisiones de CO2.
Rellene el formulario y nuestro sistema de cálculo cuantificará inmediatamente los ahorros que pueda obtener y le enviará los resultados por correo electrónico.
Personale serio e qualificato. Leader in questo settore. Mi hanno dato grande assistenza. Consigliato !
 Assicurazioni Lallio10/12/2024
Good products, nice support team.
Henrik Håvardsholm (Merkesystem AS)3/30/2023Good products, nice support team.
Merkesystem AS3/30/2023Good products, nice support team.
Henrik Håvardsholm3/30/2023Good products, nice support team.
Merkesystem3/30/2023supernettes Team, tolle Produkte, sehr gut gemachte Website mit allen notwendigen Informationen.
bewo9/20/2022Mükemmel ürünler, üst düzey uzmanlık! Müşterilerinin ihtiyaçlarını tam olarak analiz edip, gerekli desteği veriyorlar. Daima profesyonel ve dostça bir yaklaşımla, çözüm odaklı iletişim kuruyorlar. Sürekli bilgi ve görüş alışverişimiz var. Kalite, profesyonellik ve deneyim arıyorsanız daha fazla aramanıza gerek yok. Tedarikçileri olmaktan çok çok memnunum.
Gülşah Özünder7/18/20203 Anni con AR Filtrazioni e mai avuto problemi, ottimo servizio e eccellenti prodotti.
Luca Merisio7/18/2020Ditta seria,organizzata, ottima assistenza.. utilizziamo da tre anni i loro prodotti e non cambieremo ! Consigliamo
elena testa6/18/2020Ottimi prodotti di qualità da consigliare ineccepibili
angelo ferrari6/18/2020Professionali e affidabili, da quando li ho incontrati non ho motivo di affidarmi ad altri. Consigliatissimi
riccardo rinaldi6/18/2020Competenti, professionali, puntuali. Consigliati.
Federico Lupini6/18/2020Qualidade ao melhor preço.
Carla Lopes6/18/2020Conoscevo AR Filtrazioni, prima ancora che diventassero miei clienti, come fornitori d'eccellenza. Ottimi prodotti, altissima specializzazione e preparazione, sempre con un occhio attento alle esigenze della clientela, con la quale instaurano un rapporto professionale e amichevole ai massimi livelli. Da fornitore non posso fare altro che confermare tutto quello che già sapevo non solo, abbiamo un costante scambio di informazioni e opinioni. Se cercate qualità, professionalità ed esperienza avete trovato le giuste skills.
Giacomo Barca6/18/2020Spolupráce se společností AR Filtrazioni je velice dobrá.
Libor Hromádka6/18/2020Excellent company, professional approach to customers, price / quality
Anton Zavatski6/18/2020Perfect products, highly evaluated by customers! Very good communication with all from AR Filtrazioni - responsive and willing people! I highly recommend to get in touch with AR Filtrazioni and ask for offer 👍
Jitka Hromádková6/18/2020Good cooperation, good working products, we are very satisfied.
Jaroslav Hospodka6/18/2020Conoscevo AR Filtrazioni, prima ancora che diventassero miei clienti, come fornitori d'eccellenza. Ottimi prodotti, altissima specializzazione e preparazione, sempre con un occhio attento alle esigenze della clientela, con la quale instaurano un rapporto professionale e amichevole ai massimi livelli. Da fornitore non posso fare altro che confermare tutto quello che già sapevo non solo, abbiamo un costante scambio di informazioni e opinioni. Se cercate qualità, professionalità ed esperienza avete trovato le giuste skills.
Giacomo Barca6/15/2020Excellent company, professional approach to customers, price / quality
Anton Zavatski6/12/2020
AR FILTRAZIONI
La empresa produce equipos de aspiración para nieblas de aceite, humos y polvo para la purificación de todo tipo de contaminantes atmosféricos generados durante el procesamiento de máquinas herramienta. Se utilizan principalmente en la industria mecánica.